
ग्रेनाइट के सटीक घटकों की पिसाई पूरी होने के बाद, सीधे संयोजन से लगातार उच्च सटीकता प्राप्त नहीं की जा सकती। कई परियोजनाओं में मशीन संयोजन के दौरान होने वाली बेंचमार्क विचलन और समतलता की क्षति अक्सर पत्थर की अपर्याप्त गुणवत्ता के कारण नहीं, बल्कि संयोजन में अनुचित प्रक्रियाओं के कारण होती है। स्टील और कच्चा लोहा के विपरीत, ग्रेनाइट अत्यधिक भंगुर होता है और केंद्रित स्थानीय भार के प्रति संवेदनशील होता है। इसकी संदर्भ कार्य सतह नैनो-स्तर की सटीकता तक पहुँचती है; किसी भी प्रकार की अनुचित क्लैम्पिंग, असमान बल या लापरवाही से की गई सफाई से सटीकता में अपरिवर्तनीय हानि हो सकती है।
असेंबली से पहले की तैयारी पहला कदम है जिसे कई इंजीनियर आसानी से नज़रअंदाज़ कर देते हैं। अनपैकिंग के तुरंत बाद असेंबली का काम शुरू नहीं करना चाहिए। ग्रेनाइट कंपोनेंट को असेंबली वर्कशॉप के अंदर तापमान संतुलन के लिए रखना चाहिए ताकि पत्थर का तापमान परिवेश के तापमान से पूरी तरह मेल खाए। यदि पत्थर और परिवेश के तापमान में अंतर होता है, तो असेंबली के बाद धीमी गति से होने वाले तापीय विस्तार और संकुचन से पूरी मशीन के अंदर छिपा हुआ तनाव उत्पन्न हो सकता है। व्यापक सफाई भी आवश्यक है। संदर्भ सतहों को साधारण सूती धागे या कठोर खुरचनी से न पोंछें। फिटिंग सतहों पर बचे मलबे और धातु के धूल के कण कसने के बाद सतह में धंस जाएंगे, जिससे स्थायी खरोंचें पड़ जाएंगी और संदर्भ तल क्षतिग्रस्त हो जाएगा। ZHHIMG ऐसे शुरुआती जोखिमों से बचने के लिए उत्पादों के साथ विशेष सफाई सामग्री और संचालन दिशानिर्देश प्रदान करता है।
ग्रेनाइट की असेंबली के लिए पोजिशनिंग और क्लैम्पिंग समाधान मुख्य नियंत्रण बिंदु हैं। कठोर फिक्सचर का उपयोग पत्थर के किनारों या संदर्भ कार्य सतहों को सीधे कसकर क्लैम्प करने के लिए कभी नहीं किया जाना चाहिए। ग्रेनाइट में उत्कृष्ट संपीड़न प्रतिरोध होता है, लेकिन कतरन और प्रभाव प्रतिरोध कमजोर होता है। भारी सिंगल-पॉइंट क्लैम्पिंग से आसानी से अदृश्य सूक्ष्म दरारें उत्पन्न हो जाती हैं जो समय के साथ धीरे-धीरे फैलती हैं और मानक विरूपण का कारण बनती हैं। उद्योग की उन्नत पद्धतियों में समान रूप से वितरित बहु-बिंदु सहायक संरचनाओं के साथ नरम संपर्क समर्थन का उपयोग किया जाता है ताकि भार को वितरित किया जा सके और ग्रेनाइट को अतिरिक्त असेंबली तनाव डाले बिना स्वतंत्र और शिथिल अवस्था में रखा जा सके। सभी सहायक बिंदुओं की स्थिति की पूर्व-गणना आवश्यक है ताकि लटकते हुए हिस्सों से बचा जा सके और स्व-भार के कारण होने वाले झुकने वाले विरूपण को रोका जा सके।
कसने की प्रक्रिया भी क्रमिक होनी चाहिए। ग्रेनाइट घटकों को धातु के आधार, गाइड रेल और वायु-धारण असेंबली से जोड़ते समय, बोल्ट को एक ही बार में पूरी तरह से नहीं कसा जा सकता। इसके लिए तिरछे तरीके से धीरे-धीरे कसना चाहिए, और समतलता में होने वाले परिवर्तनों की लगातार निगरानी करते हुए टॉर्क को धीरे-धीरे बढ़ाना चाहिए। धातु और ग्रेनाइट के तापीय विस्तार गुण भिन्न होते हैं। तापमान में बदलाव के कारण दोनों सामग्रियों के बीच होने वाले खिंचाव को रोकने के लिए डिज़ाइन चरण में ही क्षतिपूर्ति संरचनाओं का प्रावधान करना आवश्यक है, क्योंकि इससे ग्रेनाइट पर लगातार अतिरिक्त तनाव पड़ता है। संयोजन के दौरान माउंटिंग होल को संरेखित करने के लिए ग्रेनाइट के संदर्भ भागों को जबरदस्ती खींचना या धकेलना मना है, क्योंकि इस तरह के जबरदस्ती संरेखण से पत्थर के अंदर अवशिष्ट तनाव उत्पन्न हो जाता है।
असेंबली के दौरान पर्यावरण संरक्षण अत्यंत आवश्यक है। स्थिर तापमान मापन कक्ष के बाहर भी, असेंबली क्षेत्र को धूल-मुक्त रखना चाहिए ताकि पीसने से निकलने वाले कण और धातु के टुकड़े संदर्भ सतहों पर न गिरें। भार उठाने और ले जाने के दौरान पूर्व-निर्धारित लिफ्टिंग पॉइंट्स वाले लचीले स्लिंग्स का उपयोग किया जाना चाहिए; स्टील के तार की रस्सियों को पत्थर की सतहों को सीधे नहीं छूना चाहिए ताकि उनमें दरारें और किनारों को नुकसान न पहुंचे। एयर बेयरिंग मॉड्यूल और ऑप्टिकल घटकों की असेंबली के लिए आवश्यक ग्रेनाइट प्लेटफार्मों पर, कर्मचारियों को संदर्भ कार्य सतहों पर सीधे कदम रखने से बचना चाहिए। यदि कार्य परिस्थितियों में प्रवेश अनिवार्य है, तो शरीर के वजन को वितरित करने और स्थानीय ओवरलोड को रोकने के लिए विशेष सुरक्षात्मक मैट बिछाए जाने चाहिए। 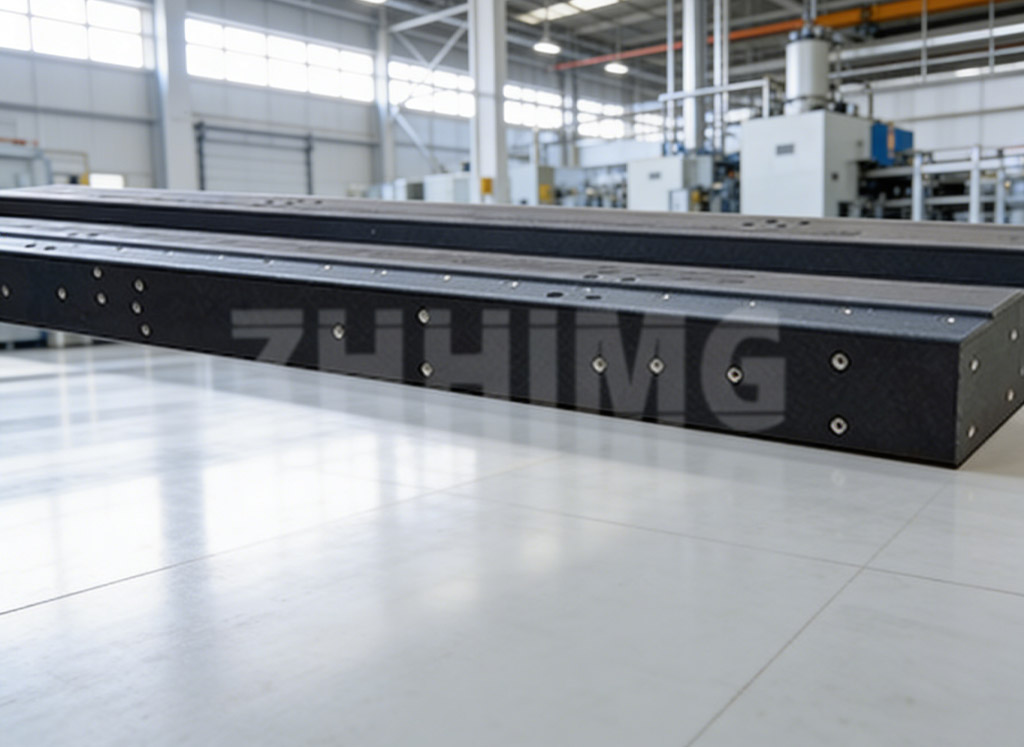
असेंबली पूरी होने का मतलब तुरंत चालू करना नहीं है। एक विश्राम और पुनः निरीक्षण चरण आवश्यक है। सभी कनेक्टर्स पूरी तरह से कसने के बाद, असेंबली को कुछ समय के लिए आराम दिया जाता है ताकि असेंबली के दौरान उत्पन्न अस्थायी तनाव दूर हो सके। इसके बाद, उच्च परिशुद्धता वाले उपकरणों का उपयोग करके समतलता और सीधापन का पुनः मापन किया जाता है। यदि सटीकता में कोई विचलन पाया जाता है, तो बोल्ट को जबरदस्ती कसने से इसे ठीक नहीं किया जा सकता है। सहायक और फिटिंग की स्थिति का निरीक्षण करने और असेंबली योजना को पुनः समायोजित करने के लिए डिसअसेंबली आवश्यक है। कई ग्राहक उपकरण को तुरंत चालू कर देते हैं और विश्राम और पुनः परीक्षण को छोड़ देते हैं। बेंचमार्क विरूपण का पता केवल मशीन के पूर्ण चालू होने के दौरान ही चलता है, जिससे मरम्मत की लागत बहुत अधिक हो जाती है।
संक्षेप में, सटीक ग्रेनाइट घटकों को असेंबल करने का मूल सिद्धांत बाहरी बल के हस्तक्षेप को कम करना और अतिरिक्त तनाव को रोकना है। ग्रेनाइट केवल तभी उत्कृष्ट आयामी स्थिरता प्रदान करता है जब वह अनुचित बाहरी बलों और कठोर सतह क्षति से मुक्त हो। स्थिर तापमान पर रखने और लचीले सपोर्ट से लेकर चरणबद्ध फास्टनिंग और निर्माण के बाद पुनः निरीक्षण तक, असेंबली का हर विवरण पत्थर के अंतर्निहित उच्च-सटीकता मानक की रक्षा करता है। कई परियोजनाओं के समृद्ध अनुभव के आधार पर, ZHHIMG उत्पाद वितरण से पहले ग्राहकों के उपकरण ड्राइंग के अनुसार असेंबली संबंधी सुझाव प्रदान करता है, जिससे ग्राहकों को असेंबली के दौरान सटीकता बनाए रखने और संपूर्ण मशीनों के स्थिर दीर्घकालिक संचालन की गारंटी देने में मदद मिलती है।
पोस्ट करने का समय: 14 सितंबर 2026